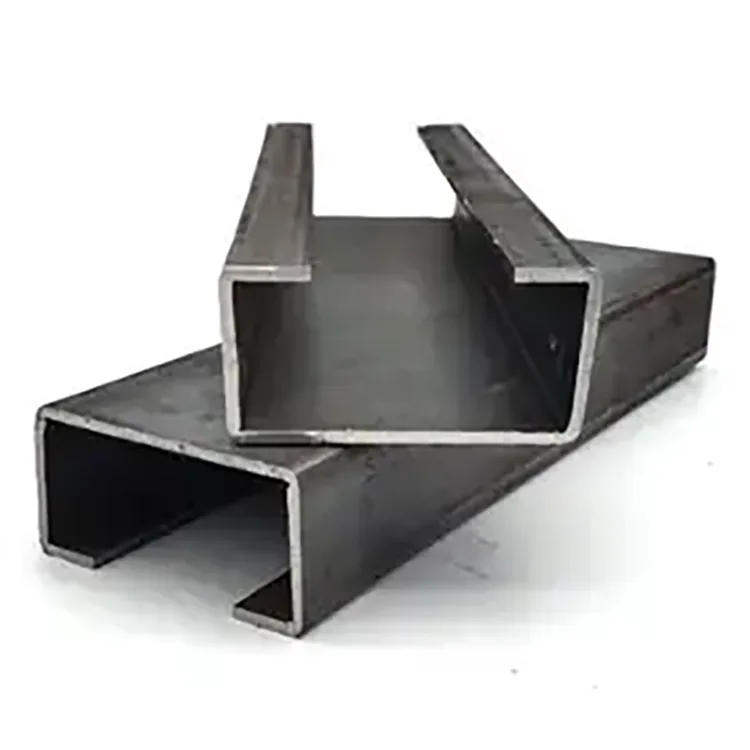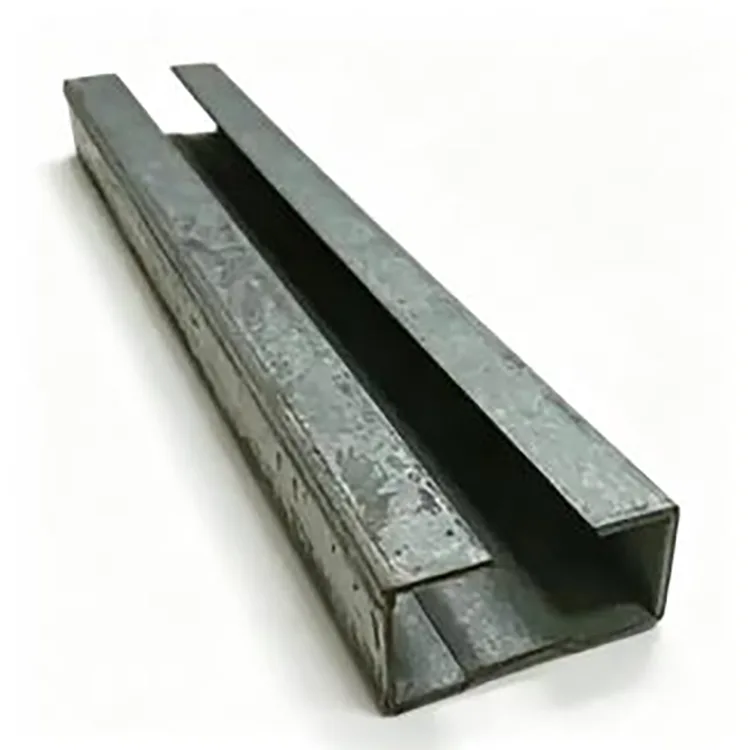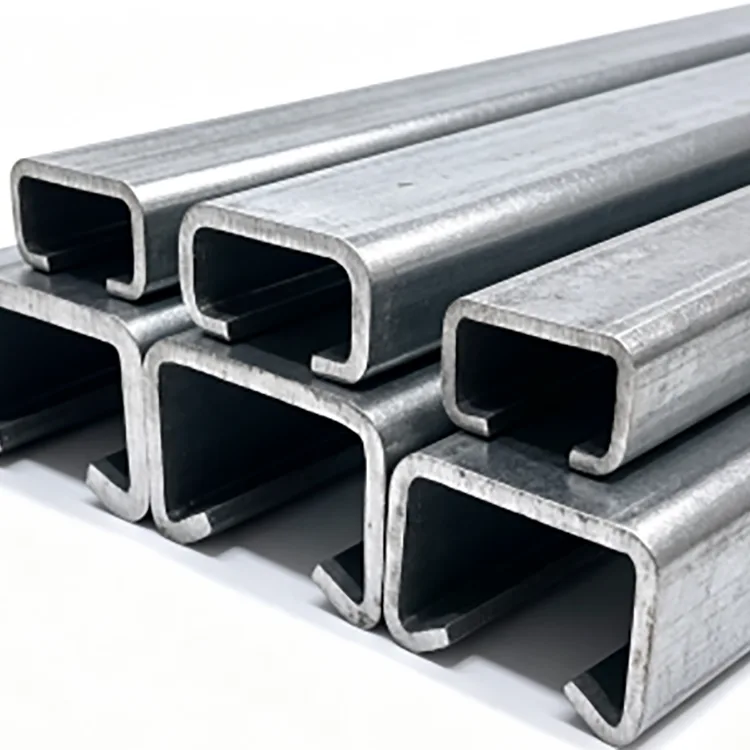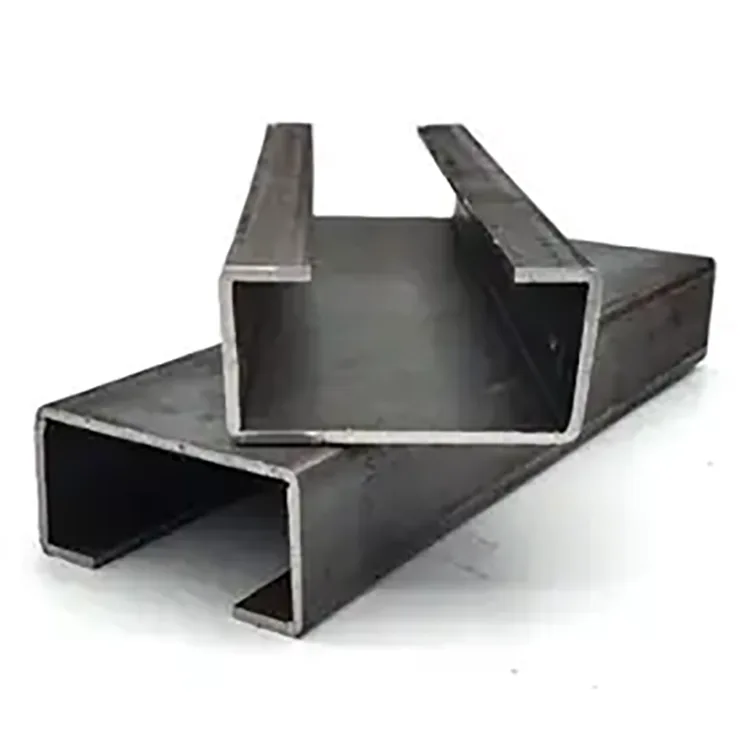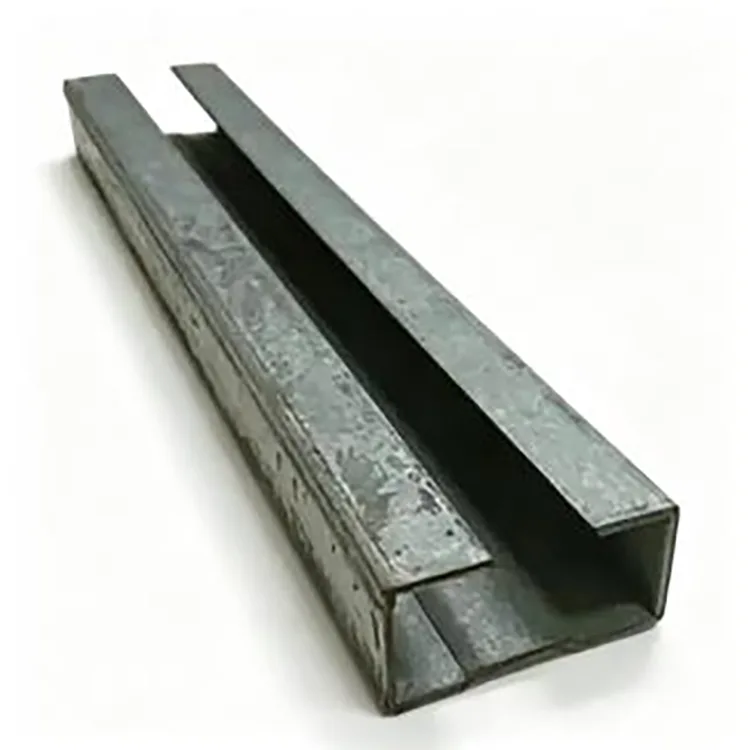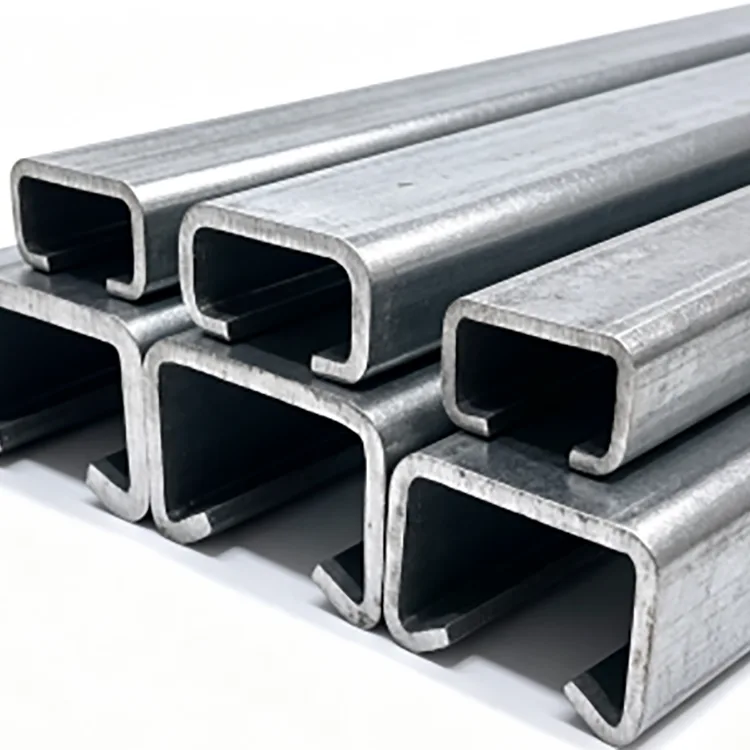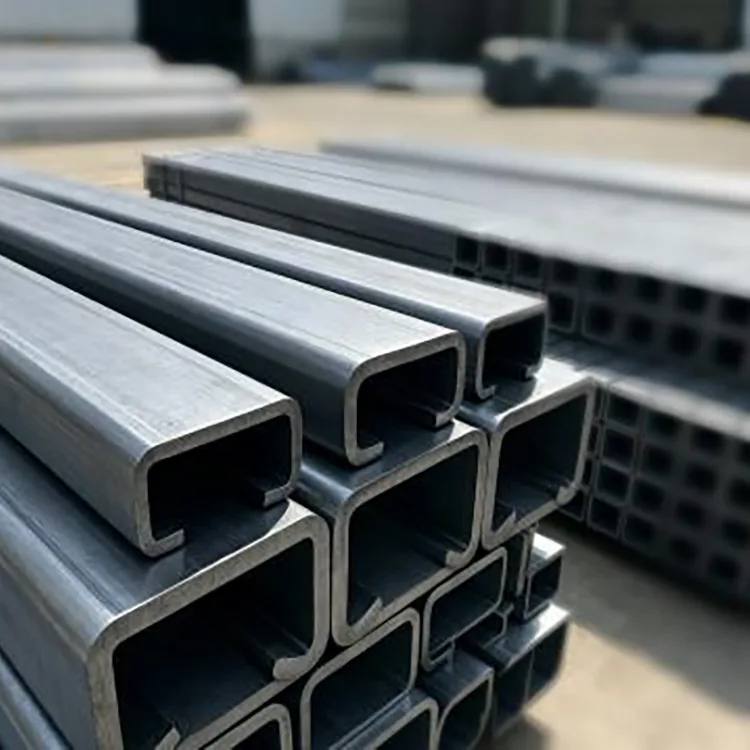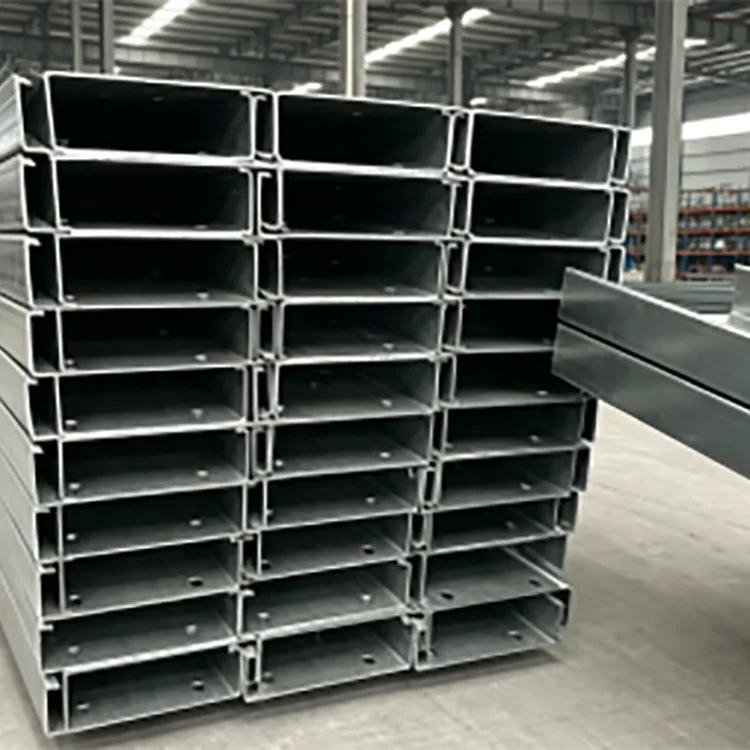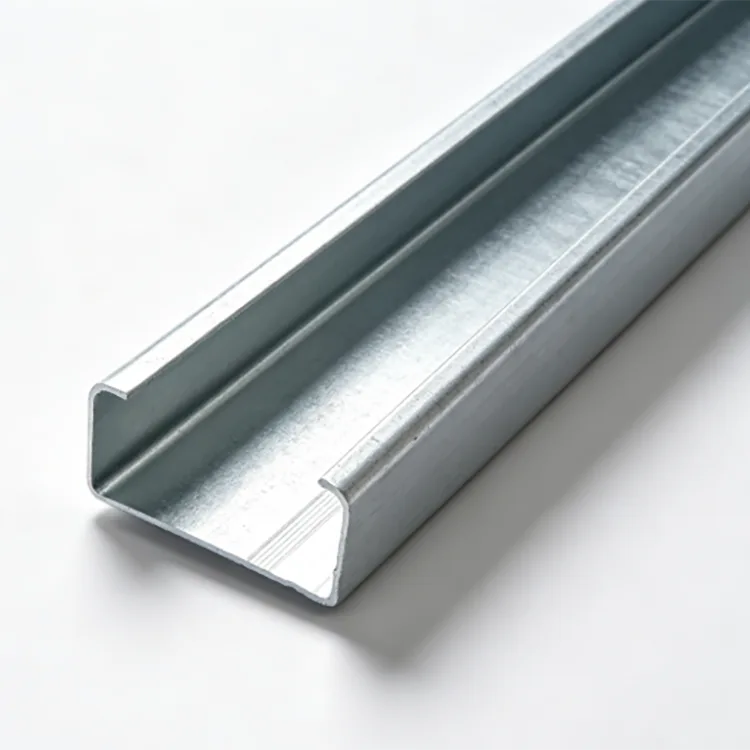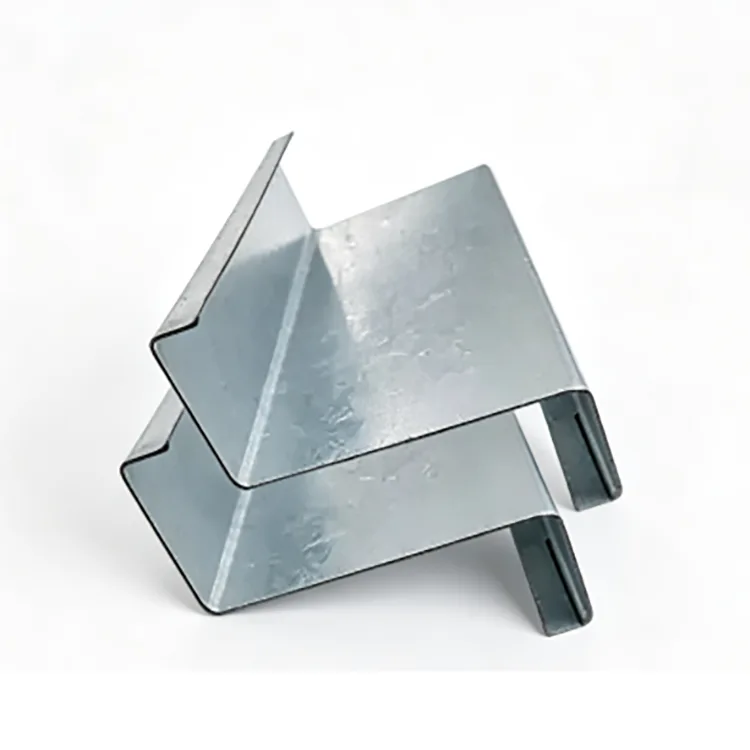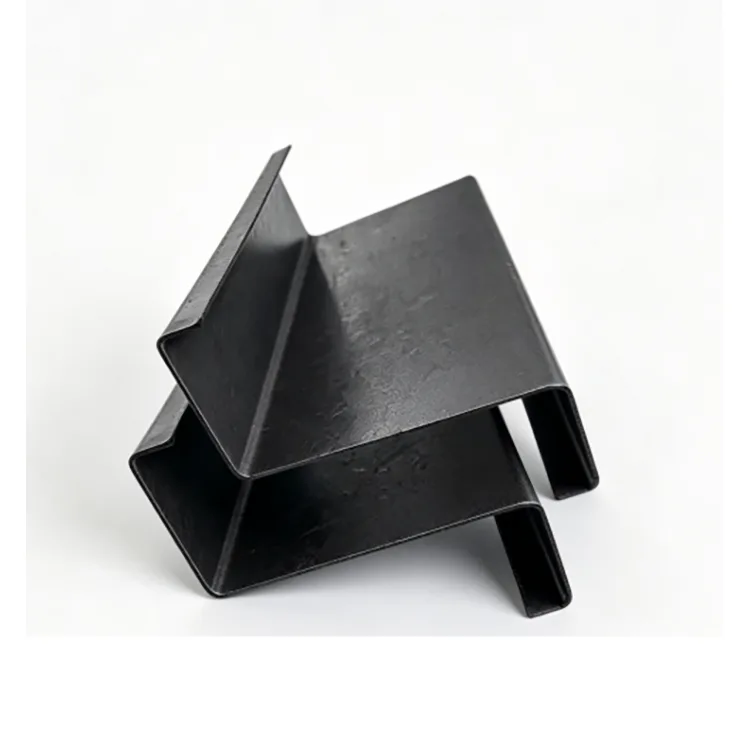
Keluli Bahagian C Berbentuk Sejuk direka untuk struktur keluli yang nisbah kekuatan-kepada-berat yang tinggi, dimensi konsisten dan pemasangan pantas adalah lebih penting daripada menggunakan bahagian bergulung panas yang berat.
Profil dihasilkan dengan menyuap jalur keluli secara berterusan melalui satu siri penggelek pembentuk. Keluli secara beransur-ansur dibengkokkan ke bahagian berbentuk C tanpa penggulungan panas suhu tinggi. Oleh kerana proses pembentukan boleh mengawal geometri bahagian dan panjang secara berterusan, ahli siap sesuai untuk projek yang memerlukan bahagian berulang, panjang tetap, lubang pra-tebuk, dan pemasangan bolt cepat.
Q235B dan Q355B tersedia mengikut keperluan struktur. Bahagian biasa berjulat dari C80 hingga C300, dengan ketebalan dinding dari 0.8 mm hingga 3.0 mm.


|
item |
Spesifikasi |
|
produk |
Keluli Keratan C Berbentuk Sejuk |
|
bahan |
Q235B, Q355B |
|
Bahagian |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
Ketebalan Dinding |
0.8–3.0 mm |
|
Panjang Standard |
6 m, 9 m, 12 m |
|
Panjang Tersuai |
Pemotongan panjang tetap tersedia |
|
Proses Pengilangan |
Gulungan sejuk membentuk, meratakan, menumbuk dan memotong |
|
Permukaan |
Keluli hitam / keluli jeruk, tidak bersalut |
|
Standard |
GB/T 6728-2017 |
|
Memproses |
Menebuk, memotong, memotong sudut, dimensi tersuai |
|
Permohonan |
Purlin, rangka dinding, mezanin, sekatan, sokongan peralatan dan struktur keluli ringan |
Proses pengeluaran adalah berbeza daripada pembuatan saluran gulung panas konvensional.
Jalur keluli bermula sebagai bahan rata. Ia melalui beberapa stesen pembentukan, dengan setiap set penggelek memperkenalkan jumlah ubah bentuk terkawal sehingga bahagian C akhir dicapai.
Proses pembentukan secara beransur-ansur ini membolehkan pengilang mengawal:
Kedalaman bahagian
Lebar bebibir
Geometri bibir jika diperlukan
Ketebalan dinding
Keseluruhan kelurusan
Kedudukan lubang
Panjang tetap
Untuk ahli pembinaan berulang, ketekalan dimensi ini boleh menjadi lebih berharga daripada hanya memilih bahagian keluli yang lebih berat.
Walau bagaimanapun, prestasi struktur akhir hendaklah sentiasa disemak mengikut dimensi bahagian sebenar, gred bahan, rentang, keadaan sokongan, kaedah sambungan, beban dan kod reka bentuk yang berkenaan.
Jalur keluli Q235B atau Q355B dipilih mengikut bahagian yang diperlukan dan aplikasi struktur.
Bahan yang masuk diperiksa untuk ketebalan, keadaan permukaan dan maklumat bahan sebelum memasuki garisan pembentukan.
Gegelung tidak bergelung dan diratakan untuk menghilangkan ubah bentuk yang tidak diingini. Pemberian jalur stabil adalah penting kerana variasi pada peringkat ini kemudiannya boleh menjejaskan kelurusan bahagian dan kedudukan lubang.
Jalur yang diratakan melalui beberapa stesen penggelek.
Daripada membengkokkan bahan ke dalam bentuk C akhir dalam satu operasi, bahagian itu terbentuk secara beransur-ansur. Ini mengurangkan ubah bentuk secara tiba-tiba dan membolehkan dimensi bahagian dan geometri bebibir dikawal sepanjang pengeluaran.
Jika projek memerlukan lubang bolt, lubang servis, atau lubang pelekap berulang, tebukan boleh disepadukan ke dalam barisan pengeluaran.
Jarak dan kedudukan lubang perlu disahkan daripada lukisan pelanggan sebelum pengeluaran, terutamanya apabila bahagian akan dipasang terus di tapak.
Selepas membentuk dan menumbuk, bahagian itu bersaiz dan diperiksa untuk kelurusan.
Peringkat ini membantu mengawal pusingan, sisihan bebibir dan variasi dimensi yang sebaliknya boleh menyukarkan pemasangan bingkai.
Bahagian berterusan dipotong mengikut panjang yang ditentukan.
Bekalan standard termasuk panjang 6 m, 9 m dan 12 m, manakala pemotongan panjang tetap boleh diatur dalam julat tersuai.
Bahagian C yang telah siap diperiksa sebelum digabungkan.
Pemeriksaan tertumpu pada dimensi bahagian, ketebalan dinding, kelurusan, kedudukan lubang jika berkenaan, panjang pemotongan, keadaan permukaan dan ketekalan kelompok.
Pembentukan sejuk membolehkan jalur keluli dibentuk menjadi bahagian terbuka yang cekap. Apabila reka bentuk struktur membenarkan anggota berdinding nipis, ini boleh mengurangkan jumlah keluli yang diperlukan berbanding dengan bahagian konvensional yang lebih berat.
Penjimatan berat sebenar hendaklah dikira daripada bahagian C yang dipilih, ketebalan dinding, rentang, beban dan keperluan reka bentuk dan bukannya mengandaikan peratusan tetap untuk setiap projek.
Pembentukan gulungan berterusan menyediakan dimensi bahagian yang boleh diulang dalam jangka masa pengeluaran yang lama.
Untuk projek yang menggunakan ratusan atau ribuan purlin berulang atau ahli rangka, dimensi yang konsisten boleh memudahkan fabrikasi dan mengurangkan keperluan untuk pembetulan tapak.
Panjang pra-potong dan lubang pra-tebuk boleh dibekalkan untuk pemasangan bolted.
Ini amat berguna untuk struktur keluli ringan di mana urutan pemasangan bergantung pada kedudukan lubang yang tepat dan panjang ahli yang boleh diulang.
Bahagian C80 hingga C300 meliputi pelbagai keperluan struktur dan rangka yang ringan.
Ketebalan dinding juga boleh dipilih daripada 0.8–3.0 mm mengikut kapasiti bahagian dan keadaan reka bentuk yang diperlukan.
Permukaan keluli yang tidak bersalut boleh disediakan untuk pengecatan, salutan serbuk, galvanizing, atau proses perlindungan kakisan lain yang ditentukan.

Memilih bahagian C harus bermula dengan keperluan struktur dan bukannya memilih profil terbesar yang tersedia.
|
Julat Bahagian |
Penggunaan Biasa |
Pertimbangan Utama |
|
C80–C100 |
Rangka cahaya, sekatan, sokongan dalaman |
Sesuai untuk beban yang agak ringan dan rentang yang lebih pendek |
|
C120–C160 |
Purlin, rangka dinding, sokongan peralatan |
Julat biasa untuk pembinaan keluli ringan |
|
C180–C220 |
Purlin yang lebih berat, anggota menengah mezanin, pembingkaian industri |
Memerlukan pengesahan beban dan rentang |
|
C250–C300 |
Pembingkaian struktur yang lebih berat dan aplikasi sokongan |
Kapasiti bahagian, lengkok tempatan dan reka bentuk sambungan harus diperiksa |
Pemilihan sebenar perlu disahkan melalui pengiraan struktur. Untuk bahagian berdinding nipis, lengkok tempatan, lengkok herot, sekatan sisi dan butiran sambungan boleh menjejaskan kapasiti yang boleh digunakan.
|
bahan |
Pemilihan Biasa |
Pertimbangan |
|
Q235B |
Bingkai dalaman, purlin, sekatan, sokongan peralatan, struktur ringan |
Sesuai di mana keperluan kekuatan reka bentuk adalah dalam kemampuan gred |
|
Q355B |
Rangka beban lebih tinggi, purlin lebih berat, pangkalan peralatan dan anggota struktur |
Gred kekuatan yang lebih tinggi di mana pengiraan struktur memerlukan peningkatan kekuatan bahan |
Menggunakan Q355B tidak bermakna bahagian yang lebih nipis boleh menggantikan bahagian Q235B yang lebih tebal. Reka bentuk bahagian yang lengkap mesti diperiksa untuk kekuatan, kestabilan, lengkokan, sambungan dan kebolehgunaan.
Keluli Bahagian C Terbentuk Sejuk standard dibekalkan tanpa salutan zink pelindung.
Ini menjadikannya menjimatkan untuk:
Bengkel dalaman yang kering
Gudang tertutup
Mezanin dalaman
Sekatan dalaman
Bingkai peralatan
Struktur dalaman sementara
Projek menerima cat sendiri atau salutan pelindung
Ia tidak boleh dipilih sebagai keluli hitam yang tidak dirawat untuk pendedahan berpanjangan kepada hujan, pemeluwapan, semburan garam pantai, keadaan tertimbus atau bahan kimia yang menghakis.
Untuk aplikasi luar atau lembap, bahagian C tergalvani atau sistem perlindungan kakisan lain yang ditentukan harus dipertimbangkan.
Bahagian C boleh digunakan sebagai anggota menengah bumbung dan dinding dalam bangunan keluli ringan. Saiz dan ketebalan bahagian hendaklah dipilih mengikut rentang, beban, jarak, keadaan angin dan reka bentuk sambungan.
Berat sendiri yang agak rendah bagi bahagian bentuk sejuk boleh berguna untuk mezanin dalaman dan sistem platform di mana bangunan sedia ada mempunyai had pada beban mati tambahan.
Bahagian C sesuai untuk pembingkaian dinding dalaman, sistem sokongan siling, struktur sekatan, dan aplikasi pembingkaian ringan yang lain.
Bahagian-bahagian itu boleh direka bentuk menjadi penyokong peralatan, rangka sokongan kabel dan paip, struktur mesin dan kurungan industri.
Bahagian C boleh digunakan untuk rak, stesen kerja, platform ringan dan struktur industri lain apabila bahagian yang dipilih telah disahkan untuk beban yang diperlukan.
Projek yang berbeza selalunya memerlukan corak lubang dan panjang ahli yang berbeza. Daripada memotong setiap bahagian di tapak, barisan pengeluaran boleh menyediakan ahli mengikut lukisan fabrikasi yang diluluskan.
Pilihan yang tersedia termasuk:
Dimensi bahagian tersuai
Ketebalan dinding tersuai
3–12 m panjang tetap
Lubang pra-tebuk
Corak lubang mengikut lukisan
Pengeluaran potong-ke-panjang
Pemotongan sudut
Pemprosesan akhir khas
Pengaturan rawatan permukaan
Untuk pengeluaran tersuai, pembeli harus menyediakan lukisan bahagian, gred bahan, ketebalan dinding, panjang, diameter dan jarak lubang, kuantiti, dan rawatan permukaan yang diperlukan.
Bagi bahagian yang berbentuk sejuk, geometri bahagian akhir berkait rapat dengan keadaan jalur keluli yang masuk dan kestabilan proses pembentukan gulungan.
Oleh itu, pemeriksaan kualiti meliputi keseluruhan laluan pengeluaran.
Pemeriksaan bahan: Maklumat bahan Q235B atau Q355B dan keadaan jalur masuk diperiksa sebelum pengeluaran.
Pemeriksaan ketebalan: Ketebalan jalur sebenar dipantau untuk memastikan bahagian siap memenuhi keperluan ketebalan dinding yang ditentukan.
Pemeriksaan bahagian: Kedalaman bahagian, dimensi bebibir dan dimensi kritikal lain diperiksa selepas terbentuk.
Pemeriksaan kelurusan: Anggota yang telah siap diperiksa untuk membongkok, berpusing dan ubah bentuk.
Pemeriksaan lubang: Untuk produk pra-tebuk, diameter lubang, jarak dan kedudukan diperiksa terhadap lukisan pengeluaran.
Pemeriksaan panjang: Panjang potongan diperiksa sebelum diikat.
Konsistensi kelompok: Sampel daripada peringkat pengeluaran yang berbeza dibandingkan untuk mengenal pasti hanyut dimensi semasa pengeluaran yang lama dijalankan.
Pendekatan ini amat penting untuk pesanan besar kerana sisihan dimensi kecil yang berulang merentasi ratusan ahli boleh menimbulkan masalah pemasangan yang ketara di tapak.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. menyediakan produk keluli melalui platform jualan antarabangsa yang disokong oleh Tianjin Gefu Steel.
Terletak di Zon Perindustrian Daqiuzhuang, Tianjin, syarikat itu bekerja dengan sumber pengeluaran dan pemprosesan keluli yang meliputi paip keluli, bahagian berongga, profil keluli, produk tergalvani dan sistem pelekap fotovoltaik.
Untuk perolehan kejuruteraan, bahagian bekalan boleh menyokong:
Pesanan keluli pukal
Pengeluaran panjang tetap
Bahagian C pra-tebuk
Dimensi tersuai
Keperluan OEM/ODM
Pemeriksaan pihak ketiga mengikut keperluan projek
Container shipment
MOQ standard ialah satu bekas 20 kaki, kira-kira 20–25 tan. Masa utama standard biasanya 15–25 hari bergantung pada spesifikasi, kuantiti, pemprosesan dan keperluan penyesuaian.
Untuk sebut harga, maklumat yang paling berguna ialah saiz bahagian C, ketebalan dinding, gred bahan, panjang, corak lubang, kuantiti, rawatan permukaan, destinasi dan piawaian yang berkenaan.
Ya, bahagian C bentuk sejuk digunakan secara meluas sebagai anggota rangka struktur dan sekunder. Walau bagaimanapun, kekuatan tidak boleh dinilai dari proses pembentukan sahaja. Saiz bahagian, ketebalan dinding, gred keluli, rentang, beban, pendakap, kaedah penyambungan dan tingkah laku lengkok mesti dipertimbangkan.
Ia boleh menjadi lebih ringan apabila bahagian C berdinding nipis yang direka dengan cekap boleh memenuhi kapasiti struktur yang diperlukan. Perbezaan berat sebenar bergantung pada bahagian yang dipilih dan reka bentuk kejuruteraan.
Bahagian berdinding nipis memerlukan reka bentuk dan kekangan yang betul. Lengkok tempatan, herotan, kestabilan sisi dan butiran sambungan harus diperiksa dan bukannya mengandaikan bahawa bahagian yang lebih nipis akan berfungsi seperti saluran canai panas yang berat.
ya. Penebukan automatik boleh diatur untuk lubang bolt berulang atau bukaan lain. Diameter lubang, jarak, jarak tepi, dan corak hendaklah disahkan daripada lukisan fabrikasi sebelum pengeluaran.
Keluli hitam yang tidak dirawat tidak disyorkan untuk pendedahan luar jangka panjang. Hujan, pemeluwapan, semburan garam, dan lembapan lain boleh mempercepatkan kakisan. Bahagian C bergalvani atau dicat adalah lebih sesuai di mana perlindungan kakisan diperlukan.
Dalam persekitaran dalaman yang kering dan berventilasi baik, perlindungan kakisan tambahan mungkin tidak selalu diperlukan. Jika terdapat kelembapan, pemeluwapan, wap kimia, atau keadaan menghakis lain, salutan pelindung yang sesuai harus dipertimbangkan.
Q355B mempunyai kekuatan hasil yang ditentukan lebih tinggi daripada Q235B dan boleh dipilih apabila reka bentuk struktur memerlukan kekuatan bahan yang lebih besar. Ia tidak secara automatik bermakna bahawa setiap bahagian Q355B boleh dibuat lebih nipis; reka bentuk struktur yang lengkap masih perlu disemak.
Panjang sepunya ialah 6 m, 9 m, dan 12 m. Pemotongan panjang tetap juga boleh diatur mengikut keperluan projek.
ya. Dimensi bahagian tersuai, ketebalan dinding, panjang, corak lubang dan keperluan pemprosesan lain boleh dibincangkan mengikut lukisan dan kemungkinan pengeluaran.
Sediakan dimensi bahagian C, ketebalan dinding, gred bahan, panjang yang diperlukan, kuantiti, corak lubang jika berkenaan, rawatan permukaan dan keperluan penghantaran. Lukisan bahagian disyorkan untuk produk bukan standard.
Alamat
Jalan Arteri Sekunder No. 2-1, Kawasan Perluasan Zon Perindustrian Daqiuzhuang, Daerah Jinghai, Tianjin, China
Tel
E-mel